
Jokainen, joka on seisonut vuosia puuteripatjan vieressä, kertoo sinulle saman: kone saa huomion, mutta jauhe ratkaisee lopputuloksen. Lisäainevalmistusjauheet eivät ole hyödyketäyteaineita – ne ovat suunniteltuja raaka-aineita, ja niiden kemia, hiukkaskokojakauma, muoto ja puhtaus kulkevat jokaisen rakentamasi osan mukana. Tee ne oikein ja prosessista tulee ennustettavissa. Käsittele ne väärin ja vietät viikkoja jahtaaksesi huokoisuutta, jota et voi selittää.
Olemme käyttäneet pitkään metalliseosjauheiden valmistuksessa ja käyttöönotossa verhoilussa, ruiskutuksessa ja kulutusosien valmistuksessa, joten tämä opas on kirjoitettu myymälästä eikä esitteestä. Se kattaa, mitä nämä jauheet ovat, kuinka tärkeimmät perheet eroavat toisistaan, millä eritelmillä on todella merkitystä ja kuinka jauhe sovitetaan käyttämääsi prosessiin.
Mitä lisäainevalmistusjauheet todellisuudessa ovat
Jauhepohjaisessa lisäainevalmistuksessa metallijauhe tiivistetään kerros kerrokselta kiinteäksi osaksi. Sitoutuminen tapahtuu eri tavoin koneesta riippuen: laser- tai elektronisuihku sulattaa jokaisen kerroksen jauhepetifuusiossa, tulostuspää tallentaa sideainetta sideainesuihkulla ennen sintrausta ja fokusoitu energialähde sulattaa jauhetta, kun se syötetään suuttimen läpi suunnatussa energialaskeutuksessa.
Tämä kannattaa erottaa perinteisestä jauhemetallurgiasta. Puristus-sintrattu PM sietää epäsäännöllisiä, kulmikkaita hiukkasia, koska jauhe tiivistetään korkeassa paineessa ennen kuumennusta. Additiiviset prosessit eivät yleensä pysty siihen. Jauheen tulee virrata, levitä ohueksi, tasaiseksi kerrokseksi ja imeä energiaa johdonmukaisesti kerroksesta toiseen. Tästä syystä AM-raaka-aine on lähes aina kaasu- tai plasmasumutettua, pallomaista ja tiukasti lajiteltua – prosessifysiikka vaatii sitä, ei markkinointi.
On myös käytännön päällekkäisyyttä, joka kannattaa tietää. Laserpinnoitukseen ja lämpöruiskutukseen kehitetyt jauheet ovat tulostinjauheiden läheisiä serkkuja: sama sumutusreitti, sama metallurgia, usein eri kokoinen leikkaus. Toimittaja, joka ymmärtää molempia osapuolia, voi yleensä säästää monilta yritys- ja erehdyksiltä.
Tärkeimmät jauheperheet ja missä kukin on hyvä
Useimmat teolliset AM-jauheet kuuluvat kouralliseen perheeseen. Alla oleva taulukko on karkea kartta, ei sääntökirja – jokaisessa perheessä on kymmeniä arvosanoja, ja arvosanalla on paljon enemmän merkitystä kuin sukunimellä.
| Jauhe perhe | Tyypillisiä vahvuuksia | Missä sitä yleensä käytetään |
|---|---|---|
| Rautapohjainen | Kustannustehokas, hyvä kovuus, helppo jälkikäsittely | Yleiset koneenosat, työkalut, teräskomponenttien verhoilu |
| Nikkelipohjainen | Korroosionkestävyys, sitkeys, hyvä käyttäytyminen korkeissa lämpötiloissa | Kemialliset ja prosessilaitteet, ilmailualan viereiset osat, verhoukset |
| Nikkelipohjainen superalloy | Lujuus säilyy korkeassa lämpötilassa, hapettumisenkestävyys | Kuuma-osien komponentit, uunin laitteistot, energialaitteet |
| Kobolttipohjainen | Kulutuskestävyys, kuumakovuus, hankauskestävyys | Venttiilin istukat, ruuvit, pumpun osat, kovapinnoitteet ja verhoukset |
| Kuparipohjainen | Lämmön- ja sähkönjohtavuus | Jäähdytyslevyt, induktiokomponentit, johtavat sisäosat |
| Karbidikomposiitti | Erittäin korkea kovuus, erinomainen kulumisikä | Leikkaus- ja kaivostyökalut, kulutuslevyt, pinnoituskerrokset |
| Keramiikkaa ja oksideja | Lämpösulku, eristys, kemiallinen inertiteetti | Plasmasuihkutetut pinnoitteet, korkean lämpötilan pinnat |
Kobolttipohjaiset seokset ansaitsevat erityismaininnan, koska ne ovat kulumissuojan työhevonen. Kun osa hankaa, liukuu tai näkee kuuman hankaavan kosketuksen, kobolttilaatu on usein parempi kuin kovemmat mutta hauraammat vaihtoehdot. Meillä on laaja valikoima näitä jauheita juuri siksi, että sama materiaali palvelee sekä tulostinta että hitsauspoltinta.
 Kobolttipohjaiset seosjauheet kulutukseen ja korkean lämpötilan huoltoon Selaa SD-Co-laatuja 28–53 HRC venttiileille, suuttimille, roottoreille ja kulumispäällystyksille; vertaa kemiaa ja hiukkasleikkauksia ennen fyysisen käyttäytymisen arvioimista. Näytä tuote →
Partikkelikoko, muoto ja tekniset tiedot, joilla on merkitystä
Kahdella jauheella voi olla identtiset kemialliset todistukset ja ne voivat käyttäytyä täysin eri tavalla koneessa. Ero on yleensä fyysisissä ominaisuuksissa, ja niistä keskustelemme ensimmäisenä jokaisen uuden asiakkaan kanssa.
Jauheerittelyn lukeminen
- Partikkelikokojakauma: Leikkauksen on vastattava kerroksen paksuutta ja konetta. 15–45 µm:n leikkaus sopii hienojakoisiin jauhepetijärjestelmiin; 45–105 µm on tyypillisempi suunnatulle energialaskeumalle ja elektronisuihkutyölle.
- Palloisuus ja pintarakenne: pyöreät, sileät hiukkaset leviävät tasaisesti ja virtaavat hyvin. Satelliitit ja epäsäännölliset palaset aiheuttavat juovia ja epäjohdonmukaista sulamista.
- Virtausnopeus ja näennäinen tiheys: nämä kertovat, kuinka jauhe käyttäytyy suppilossa ja uudelleenpinnoituslaitteessa, eivät vain tietolomakkeessa.
- Happi- ja typpipitoisuus: yleisin yksittäinen piilosyy huonoon sitkeyteen ja hitsausvirheisiin.
- Huokoisuus hiukkasten sisällä: sisäiset ontelot selviävät sulamisesta ja näkyvät myöhemmin kaasuhuokoisuutena osassa.
- Kosteus ja saastuminen: erityisen tärkeää hygroskooppisten laatujen ja pitkän varastoinnin jälkeen.
Jos haluat mennä syvemmälle siihen, kuinka jakautumiskäyrä vaikuttaa todelliseen rakentamiskäyttäytymiseen, huomiomme aiheesta hiukkaskokojakautuma käy läpi käytännön seuraukset.
Kuinka jauhe valmistetaan
Lähes jokainen AM-luokan metallijauhe alkaa sulatuksesta. Kaasun atomisointi hajottaa ne pisaroiksi korkeapaineisella inertillä kaasulla ja kiinteyttää ne lähes pallomaisiksi hiukkasiksi – yleisin nikkeli-, koboltti- ja rautalaatujen reitti. Vesisumutus on halvempaa ja nopeampaa, mutta tuottaa epäsäännöllisiä muotoja, joten sitä käytetään pääasiassa puristus-sintraus- ja joissakin verhoussovelluksissa. Plasma- ja keskipakosumutus tuottaa erittäin pallomaista, matalasatelliittipitoista jauhetta, minkä vuoksi ne hallitsevat vaativampia titaani- ja superseosmarkkinoita.
Atomisointivaihe on vain puolet tarinasta. Seulonta, luokittelu, sekoittaminen ja pakkaus määrittävät, vastaako saamasi erittely tilaamaasi eritelmää. Omassa tehtaassamme jauhe tuotetaan raakasulasta valmiiksi seulotuksi tuotteeksi, mikä on ainoa tapa pitää hapenotto ja erien välinen vaihtelu hallinnassa.
Sopiva jauhe prosessiisi
Ei ole olemassa universaalia "parasta" jauhetta – vain prosessiin, geometriaan ja kustannustavoitteeseen parhaiten sopiva. Jauhepetifuusio haluaa hienoja, vapaasti virtaavia leikkauksia ja vähän happea. Suunnattu energialaskeuma kestää paljon paremmin kokoa, mutta herkkä rehun koostumukselle. Laserverhous on jossain välissä ja toimii yleensä parhaiten karkeammalla, tiukasti kontrolloidulla leikkauksella, jotta sulamisallas pysyy vakaana nopeudella.
Se auttaa myös miettimään, mitä rakentamisen jälkeen tapahtuu. Kauniisti koneistettava laatu saattaa olla huono valinta kiillotettavalle osalle, ja erinomaisen kulutuskestävyyden omaavaa laatua voi olla vaikea viimeistellä. Jälkikäsittelyreitin varhainen päättäminen kaventaa yleensä jauheen valinnan kahteen tai kolmeen ehdokkaaseen.
 Laserpäällysteen metalliseosjauheet nikkelistä, koboltista ja raudasta Tarkista nikkeli-, koboltti- ja rautapohjaiset jauheet sekä karbidikomposiitit, joiden leikkaukset ja kovuusalueet ovat 53–150 µm, jotta voit valita laatuja ennen jälkikäsittelyn suunnittelua. Näytä tuote →
Uudelleenkäyttö, käsittely ja laadunvalvonta
Jauhe on kallista, joten melkein kaikki käyttävät sitä uudelleen. Se on hyvä, rajoissa. Jokainen sykli altistaa materiaalin lämmölle, kosteudelle ja käsittelylle, ja hienoaineosuus kasvaa hapen hiipiessä ylöspäin. Toimiva lähestymistapa näyttää tältä:
- Seuraa uudelleenkäyttöjaksojen määrää erää kohti ja kirjaa se koontiversion kanssa.
- Siivilöi uudelleen jokaisen rakentamisen jälkeen ja tarkista jakautuminen alkuperäiseen leikkaukseen nähden.
- Mittaa happipitoisuus määräajoin sen sijaan, että se olisi vakaa.
- Säilytä suljettuna, kuivana ja selvästi merkittynä – seoslaatujen välinen ristikontaminaatio on paljon helpompi aiheuttaa kuin havaita.
- Eräät eläkkeelle todisteiden, ei tavan perusteella.
Kriittisten osien kohdalla yksinkertainen saapuva tarkastusrutiini – kemia, jakelu, virtaus ja visuaalinen tarkastus suurennuksella – havaitsee useimmat ongelmat ennen kuin ne saavuttavat koneen.
Kun jauhe lähtee tulostimesta
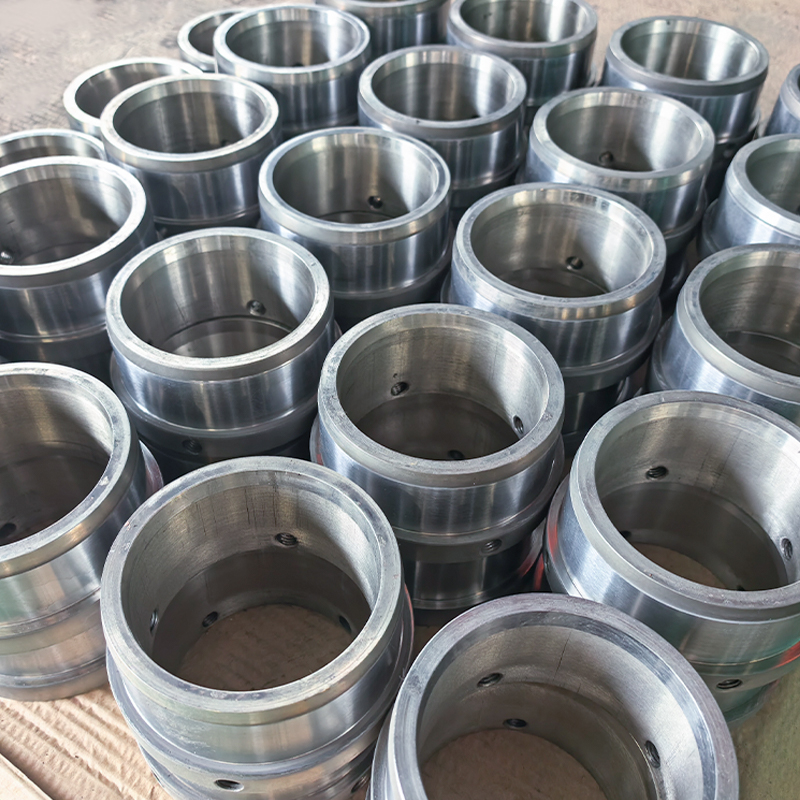
Kaikki kulumisongelmat eivät oikeuta uutta osaa. Suuri rulla, ruuvipuristin tai pumpun mäntä kunnostetaan usein paljon taloudellisemmin kuin vaihdetaan, ja tässä samat sumutetut jauheet ansaitsevat asemansa eri roolissa. läpi laserpäällyste , metallurgisesti sidottu kerros kerrostetaan kuluneelle pinnalle minimaalisella laimennuksella ja hyvin vähän vääristymällä, ja komponentti palaa takaisin käyttöön kovemmin kuin alun perin.
Hioma- ja eroosiokäyttöön kovametallipitoiset lämpösuihkujauheet ovat usein parempi ratkaisu, sillä ne tarjoavat kovan, hyvin sitoutuneen kerroksen suhteellisen pienellä lämmönsyötöllä.
 Volframikarbidi lämpösuihkujauheet hiomakäyttöön Vertaa koboltti-, nikkeli- ja NiCr-sidottuja karbidilaatuja HVOF:lle, plasmalle ja verhoukselle ilmoitettujen kovuus-, kemia- ja hiukkaskokovaihtoehtojen avulla. Näytä tuote →
Kysymyksiä, joita kannattaa kysyä ennen tilauksen tekemistä
- Mihin kokoleikkaukseen tämä erä luokiteltiin ja miltä todellinen jakelukäyrä näyttää?
- Mitkä ovat mitatut happi- ja typpitasot, eivät tyypilliset arvot?
- Mitä sumutusreittiä käytettiin ja miten satelliitit ja hienot poistettiin?
- Voiko toimittaja tukea sekä jauhetta että jatkoprosessia, kuten päällystystä tai ruiskutusta?
- Mitä niiden erän jäljitettävyys todella kirjaa?
Toimittaja, joka vastaa näihin epäröimättä, on yleensä toimittaja, joka ymmärtää materiaalin sen sijaan, että se vain varastoisi sitä.
Lisäainevalmistusjauheet palkitsevat hieman kärsivällisyyttä valintavaiheessa. Ymmärrä perhettä, vaadi fyysisiä ominaisuuksia, sovita leikkaus prosessiin ja pidä käsittelykuri tiukasti. Tee niin, ja koneesta, parametreista ja osan laadusta tulee paljon helpompi hallita – ja jauhe lakkaa olemasta muuttuja, jota et voi selittää.