
Lietepumpun mäntä tai laminaarivirtaustela epäonnistuu harvoin massaväsymisen vuoksi. Vaurioituminen alkaa pinnasta: hankaus, eroosio tai toistuva mekaaninen kosketus poistaa materiaalia, kunnes komponentti ei enää kestä toleranssiaan. Käytännöllisin teollinen vastaus on kerros karbidikomposiittijauhetta, joka kerrostetaan lämpösuihkulla, verhoilulla tai hitsauksella. Oikein määritettynä kerros kestää päällystämätöntä terästä huomattavasti kauemmin; määritetty huonosti, se epäonnistuu aikaisin syistä, jotka ovat täysin vältettävissä. Tässä artikkelissa kerrotaan, mitä karbidikomposiittijauhe on, miten se valmistetaan ja kuinka valita laatu, joka toimii todellisessa käytössä.
Mikä on karbidikomposiittijauhe?
Karbidikomposiittijauheet ovat suunniteltuja materiaaleja, jotka yhdistävät kovakarbidifaasin sitkeään metalliseen sideaineeseen. Karbidifaasi, yleensä volframikarbidi (WC) tai kromikarbidi (Cr3C2), tarjoaa kovuuden ja kulutuksenkestävyyden. Sideaine, tyypillisesti koboltti tai nikkeliseos, pitää karbidihiukkaset yhdessä, absorboi iskuenergiaa ja antaa kerrostumille sitkeyttä.
Sana "komposiitti" merkitsee tärkeää eroa. Puhdas karbidijauhe on olennaisesti yksi yhdiste. Komposiittijauhe on suunniteltu seos, jossa hienojakoiset karbidihiukkaset ovat tasaisesti dispergoituneet metallimatriisin läpi. Ruiskupistoolin tai päällystyspään läpi syötettynä jauhe sulaa ja jähmettyy uudelleen pinnoitteeksi, joka käyttäytyy kuin metallimatriisikomposiitti: tarpeeksi kova kestääkseen kulumista, mutta silti riittävän sitkeä kestääkseen mekaanisia iskuja.
 Karbidikomposiittijauhe kulutusta kestäville pinnoitteille Tämä jauhe sekoittaa useita karbideja metallisideaineen kanssa korkean kovuuden ja korroosionkestävyyden saavuttamiseksi. Sen tasainen hiukkasjakauma sopii HVOF- ja HVAF-suihkutukseen, mikä tekee siitä sopivan työkaluille ja osille, jotka ovat alttiina hankaukselle ja hapettumiselle. Näytä tuote →
Käytännössä karbidin hiukkaskoko ja sideainepitoisuus ovat kaksi vipua, jotka säätelevät pinnoitteen käyttäytymistä. Hienommat kovametallihiukkaset tuottavat sileämpiä, tiheämpiä pintoja, jotka kestävät hyvin pienhiukkasten eroosiota; karkeammat kovametallit kestävät talttaushankausta, mutta jättävät karkeamman pinnan. Sideainepitoisuus on yleensä 10-25 painoprosenttia: enemmän sideainetta lisää sitkeyttä, kun taas vähemmän sideainetta lisää kovuutta haurauden kustannuksella. Kulutuskriittisten teollisuudenalojen ostajat jättävät yhä useammin väliin yleiset hyödykelaadut ja määrittävät komposiittijauheita, jotka on formuloitu tunnettuun vikatilaan.
Kuinka kovametallikomposiittijauheita valmistetaan
Kolme tekijää määrää suurimman osan suorituskyvyn erosta hyvän ja huonon kovametallikomposiittijauheen välillä: tuotantoreitti, jauheen mitoitus ja kovametalli-sideaineen rajapinnan laatu.
Sintrattu ja murskattu
Karbidin ja sideaineen seos sintrataan kiinteäksi lohkoksi, sitten murskataan ja luokitellaan jauheeksi. Tuloksena olevat hiukkaset ovat kulmikkaita ja lohkomaisia. Tämä reitti tuottaa tiheitä, vahvoja hiukkasia ja on yleinen HVOF-ruiskutuksessa, jossa pinnoitteen tiheydellä on enemmän merkitystä kuin täydellisellä pallomaisella syöttöllä.
Agglomeroitu ja sintrattu
Hienojakoiset karbidi- ja sideainejauheet sekoitetaan orgaanisen sideaineen kanssa, suihkukuivataan pallomaisiksi agglomeraateiksi ja sintrataan faasien sulattamiseksi ja orgaanisen komponentin poistamiseksi. Pallomaiset hiukkaset virtaavat tasaisemmin jauheensyöttölaitteiden läpi ja tuottavat yhtenäisempiä pinnoitteita, minkä vuoksi tämä reitti hallitsee yliääniruiskutusta ja laserpinnoitusta.
Jauhemitoitus
Viimeinen luokitteluvaihe määrittää hiukkaskokojakauman. Karkeat leikkaukset muodostavat paksuja kerroksia nopeasti, mutta jättävät karheamman pinnan; hienot leikkaukset tuottavat tiheitä, sileitä pinnoitteita, mutta syövät heikommin. Toimittajat, jotka hallitsevat sekä leikkauspisteitä että jakautumismuotoa, antavat päällystysinsinöörille paljon pienemmän prosessin hallinnan.
| Tuotantoreitti | Partikkelin muoto | Tyypillinen käyttö |
|---|---|---|
| Sintrattu ja murskattu | Kulmikas, lohkomainen | HVOF-pinnoitteet, tiheät kerrostumat |
| Agglomeroitu ja sintrattu | Pallomainen, huokoinen | Lämpösuihke, laserpinnoitus, tasainen syöttö |
Yhteiset sävellykset ja mihin jokainen on tarkoitettu
Kaksi järjestelmää hallitsee teollista käytäntöä: WC-Co ja Cr3C2-NiCr. Kun tiedät kunkin käytännön rajat, vältytään yleisimmiltä määrittelyvirheiltä.
| Järjestelmä | Kovuus | Max huoltolämpötila. | Avaimen vahvuus | Tyypillinen sovellus |
|---|---|---|---|---|
| WC-Co | 1100-1300 HV | Noin 450 °C | Kulutuskestävyys, sitkeys | Leikkaustyökalut, kulutusosat, työkalujen liitokset |
| WC-Ni tai WC-Co-NiCr | 1000-1200 HV | Noin 500 °C | Parempi korroosionkestävyys | Telat, akselit, hydraulikomponentit |
| Cr3C2-NiCr | 800-1000 HV | Noin 850 °C | Korkeiden lämpötilojen kulutus- ja hapettumiskestävyys | Turbiinien osat, korkean lämpötilan luistit, suuttimet |
Pikavalintasääntö on yksinkertainen. Jos komponentti jäähtyy ja hankaus on suurin vihollinen, WC-Co on oletusarvo. Jos korroosiota esiintyy, siirry nikkelipohjaiseen sideaineeseen. Jos pintalämpötila ylittää 500 °C, Cr3C2-NiCr on yleensä oikea perhe.
Missä karbidikomposiittijauheet tuottavat arvoa
Karbidikomposiittijauheet tienaavat hintansa ympäristöissä, joissa seisokit ovat kalliita ja vaihtaminen vaikeaa.
- Kulutusta kestävät pinnoitteet prosessilaitteille: rullat, akseliholkit, holkit, männät ja männänvarret ovat yleisiä ehdokkaita. Supersonic-ruiskulla tai HVOF:lla levitetty volframikarbidipinnoite pidentää pinnan käyttöikää useita kertoja verrattuna karkaistuun teräkseen.
- Leikkaus- ja poraustyökalut: kaivosterät, tiejyrsimet ja metallin leikkausterät luottavat WC-pohjaisiin komposiitteihin leikkuureunan kovuuden suhteen.
- Korjaus ja uudelleenvalmistus: kuluneet osat rakennetaan uudelleen laser- tai plasmapinnoituksella karbidikomposiitilla, jolloin mitat palautetaan ja samalla parannetaan alkuperäistä spesifikaatiota.
- Korkean lämpötilan komponentit: Cr3C2-NiCr-pinnoitteet suojaavat osia kaasuturbiinissa ja polttoympäristöissä, joissa kovuus ei yksin riitä.
 Volframikarbidi Thermal Spray Powder -sarja Tämä lämpösumutus- ja päällystysprosesseihin suunniteltu sarja sisältää koboltti- ja nikkelimatriiseoksia, joissa on vaihteleva karbidipitoisuus. Se käsittelee korkean lämpötilan eroosiota, kiven kulumista ja sulan metallin korroosiota ja tukee korjaus- ja OEM-pinnoitussovelluksia. Näytä tuote →
Päällystystä varten jauheen tulee sopia ruiskutusprosessiin ja tavoitepinnan viimeistelyyn. Lämpösuihkelaadut on suunniteltu yhdenmukaisia syötteitä ja hiukkasten morfologiaa varten, minkä vuoksi erityisen lämpösuihkujauheen käyttö yleensä voittaa yleisen laadun käyttöönoton. Sama ajatus pätee korjaustöihin: sen sijaan, että paikallisen kulumisen vuoksi romuttaisi kalliita akselia tai telaa, myymälä voi rakentaa pinnan takaisin kovametallikomposiitilla ja viimeistellä sen alkuperäiseen toleranssiin. Korjattu osa toimii usein alkuperäistä paremmin, koska suunniteltu pinta ei koskaan kuulunut alkuperäiseen suunnitteluun.
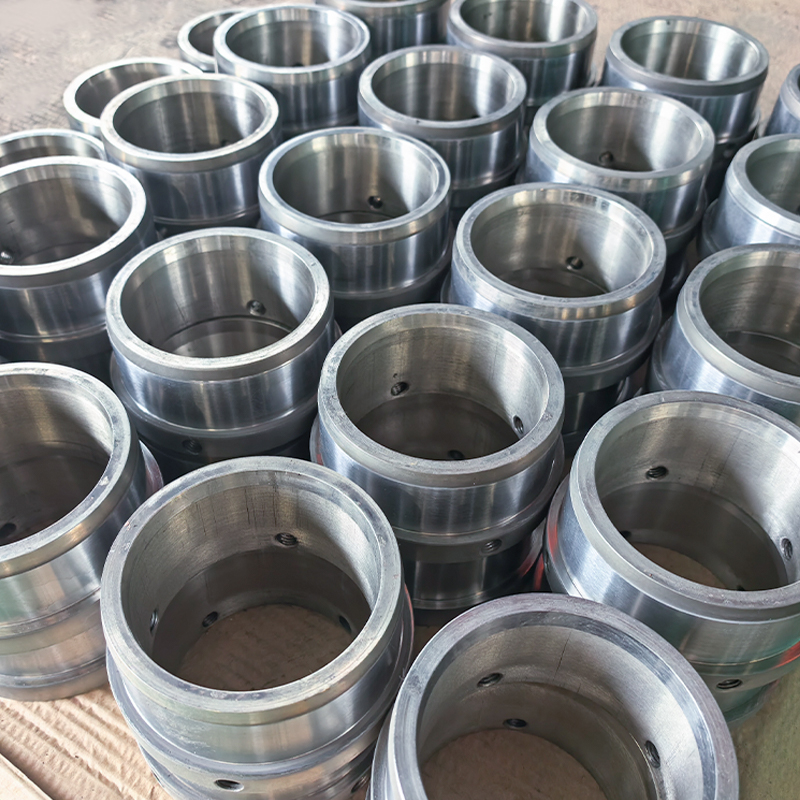
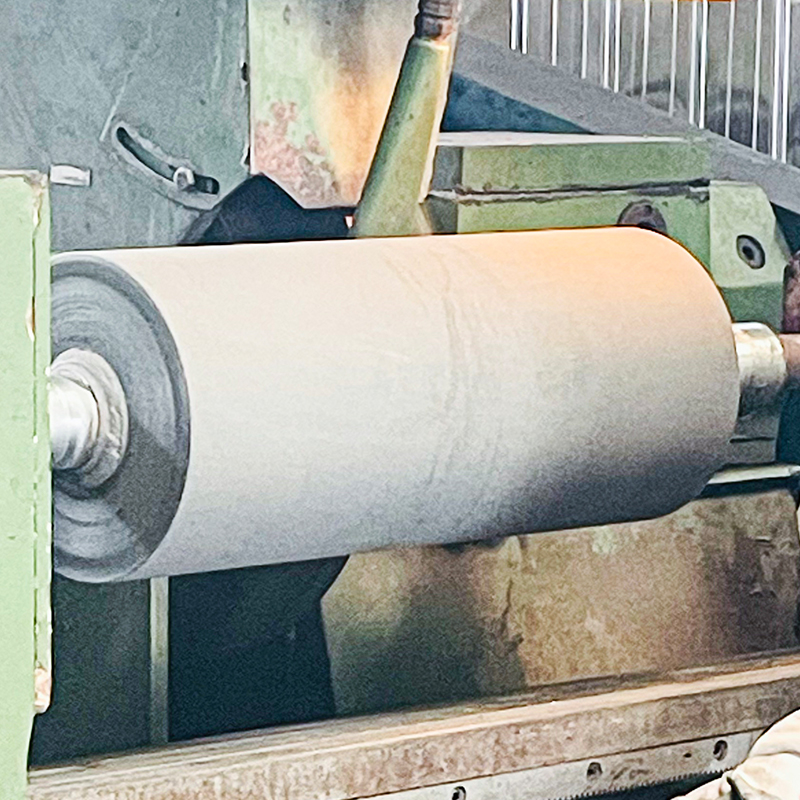 Räätälöidyt volframikarbidilla päällystetyt komponentit Tämä tarjonta tarjoaa asennusvalmiita päällystettyjä rullia, holkkeja ja akseleita, joissa on volframikarbidi- tai keramiikkaviimeistely. Se sopii tehtaille, jotka etsivät päteviä pinnoitettuja osia ilman talon sisäisiä pinnoitusvaiheita, ja se tarjoaa kulutuskestävyyden vaativiin töihin. Näytä tuote →
OEM-osien ja varaosien osalta monet tehtaat suosivat valmiita päällystettyjä komponentteja talon sisäisen pinnoitusvaiheen sijaan. Volframikarbidilla päällystetyt telat, männät ja holkit toimitetaan sitten asennusvalmiina, ja pinnoite on jo hyväksytty ilmoitettuun käyttöön.
Kuinka valita oikea arvosana
Valinta alkaa käyttöolosuhteista, ei jauheluettelosta. Käsittele nämä kohdat järjestyksessä ja ehdokaslista kapenee nopeasti.
- Tunnista hallitseva kulumistila. Kuluminen, eroosio, liukuva kuluminen ja kavitaatio suosivat eri kovametallikokoja ja sideainepitoisuuksia.
- Aseta käyttölämpötila. Noin 500 °C:n yläpuolella WC-pohjaiset komposiitit menettävät kovuuttaan ja pinnoite voi hajota; vaihda Cr3C2-NiCr.
- Tarkista kemiallinen ympäristö. Nikkelin sideaineet kestävät vesipitoista korroosiota paljon paremmin kuin koboltti monissa prosessinesteissä; hapan palvelu voi vaatia sinetöity- tai erikoislaatua.
- Valitse hiukkaskokojakauma. Se ohjaa pinnoitteen tiheyttä, pinnan karheutta ja suurinta käytännöllistä pinnoitteen paksuutta.
- Yhdistä jauhe prosessiin. HVOF ja yliääniruiskutus tarvitsevat kokoleikkauksen, joka syöttää luotettavasti; laserverhous tarvitsee erilaisen ikkunan; oksiasetyleeni-suihkuhitsaus kestää laajemman valikoiman.
Yleinen virhe on valinta puhtaasti kovuuden perusteella. Pinnoite, jolla on korkein Vickers-luku, voi epäonnistua aikaisin, jos sideaine syöpyy tai käyttölämpötila pehmentää matriisia. Tästä syystä kokeneet ostajat antavat toimittajalle koko toimintakuvan, joka sisältää lämpötilan, materiaalin, kulumistilan ja pinnan viimeistelytavoitteen pelkän kovuusarvon sijaan. Hyvä resurssi ominaisuuksien vertailuun koko materiaaliperheessä on kovametallikomposiittijauheen tyyppi ja valintaopas, joka kattaa samat päätökset perusteellisemmin.
Kun arvosana on valittu, vahvistus sulkee silmukan. Nopea metallografinen tarkastus vahvistaa kovametallin jakautumisen ja huokoisuuden, kun taas pinnoitekerroksen poikki kovuus osoittaa, vastaako kerros spesifikaatiota. Kriittisten komponenttien osalta sidoslujuuden testaus ja prosessidokumentaatio ovat yhtä tärkeitä kuin itse jauhekemia.
Päätelmä on yksinkertainen. Karbidikomposiittijauhe ei ole yksittäinen materiaali; se on suunnittelujärjestelmä. Karbidikemia, sideainemetallurgia, tuotantoreitti ja hiukkaskoko muuttavat lopputulosta. Tee ne oikein, ja pinnoitetusta komponentista tulee määräaikaishuoltotuote hätävian sijaan. Käsittele ne väärin, eikä pinnoitteen paksuus pelasta työtä.
Jokainen kulumiskriittinen sovellus alkaa vikatilan ja huoltoalueen selkeällä määrittelyllä. Kun ne ovat tiedossa, oikea kovametallikomposiittijauhe voidaan määrittää, levittää ja tarkistaa, ja laitos saa sen, mitä se todella tarvitsee: pinnan, joka kestää suunniteltuun huoltoikkunaan asti.